Главная /
Электроды для нерж. стали /
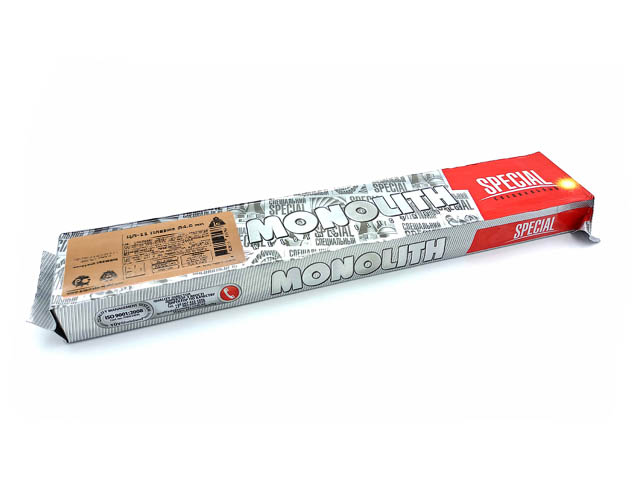
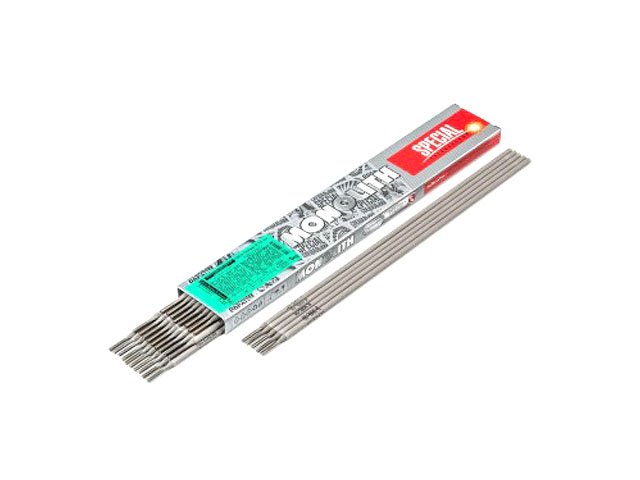
Электроды ОЗЛ-8 ф 4мм (уп. 1кг) вакуум TM Monolith (ООО "СЗСЭ")
Monolith
Электроды ОЗЛ-8 ф 4мм (уп. 1кг) вакуум TM Monolith (ООО "СЗСЭ")
Артикул:
4820130192460
скопировано ✓
9 092 тг
Уточните наличие
Характеристики
Страна: Украина
Производитель: ПАО"Плазматек", Украина, Винницкая об., Песчанский р-н, пгт.Рудница, ул. Шевченка, 81
Ед. изм.: уп.
Штрихкод: 4820130192460
Габариты упаковки, м: 0.15x0.35x0.05
Вес брутто, кг: 1.15
Описание
Предназначены для сварки изделий из коррозийно-стойких хромоникелевых сталей марок 08Х18Н10, 12Х18Н9, 08Х18Н10Т и им подобных, когда к металлу шва не предъявляют жесткие требования стойкости к межкристаллитной коррозии. Сварка во всех пространственных положениях, кроме вертикального сверху вниз постоянным током обратной полярности.
ХАРАКТЕРИСТИКА ЭЛЕКТРОДОВ ОЗЛ-8:
Горение дуги: устойчивое.
Степень разбрызгивания: малая.
Коэффициент наплавки (в нижнем положении шва): 10,0 - 13,0 г/А-ч.
Производительность наплавки: 1,1-1,7 кг/ч.
Расход электродов на 1 кг наплавляемого металла: 1,6 кг.
Склонен к образованию пор при плохой подготовке шва и удлинение сварочной дуги.
ТИПИЧНЫЕ МЕХАНИЧЕСКИЕ СВОЙСТВА МЕТАЛЛА ШВА (ПРИ ТЕМПЕРАТУРЕ 20 °С) ЭЛЕКТРОДОВ ОЗЛ-8:
Временное сопротивление, Мпа: 550
Относительное удлинение: 30%
Ударная вязкость Дж: 100см2
Ферритная фаза: 5 %
ХИМИЧЕСКИЙ СОСТАВ НАПЛАВЛЕННОГО МЕТАЛЛА ЭЛЕКТРОДОВ ОЗЛ-8:
Содержание элементов, вес %: углерод-не более 0,09, кремний-0,3-1,2, хром - 18,0-21,5, никель- 7,5 – 10,0, марганец 1-2, сера - 0,02, фосфор - 0,03.
В случае превышения допустимого содержания влаги в покрытии (0,3 %) электроды перед использованием дополнительно прокаливаются при температуре 300-330°С в течении 40-60 минут.
Сила сварочного тока, А: нижнее 120-150, вертикальное100-120, потолочное 100-120.