Главная /
Электроды для сварки постоянным током /
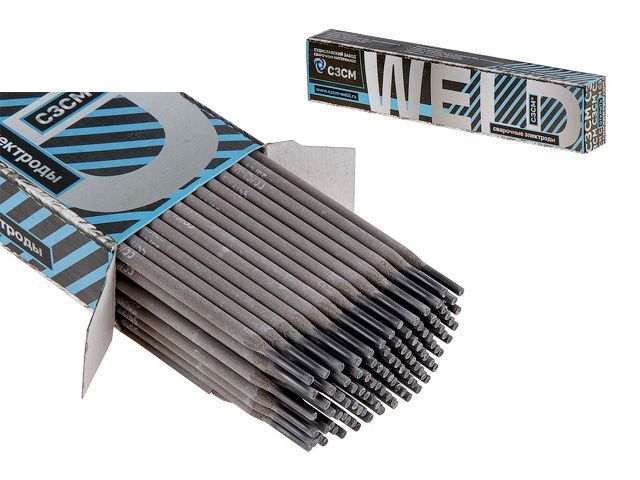
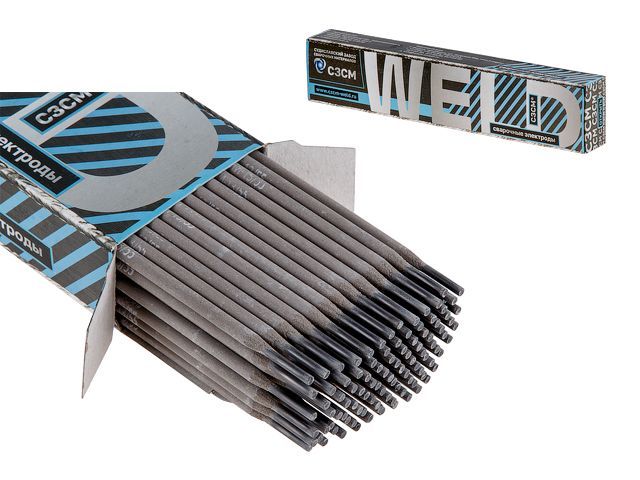
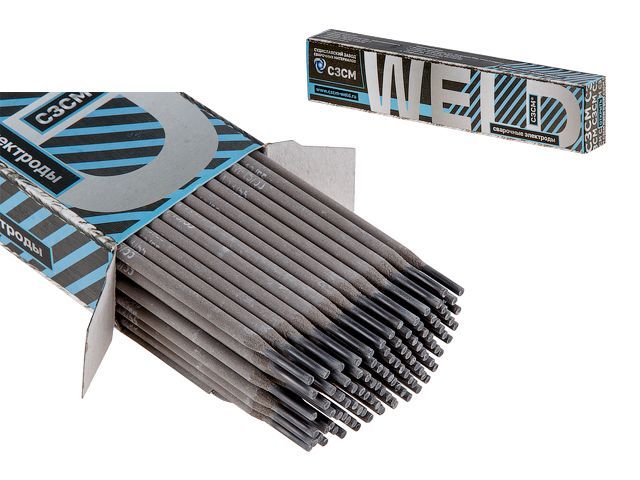
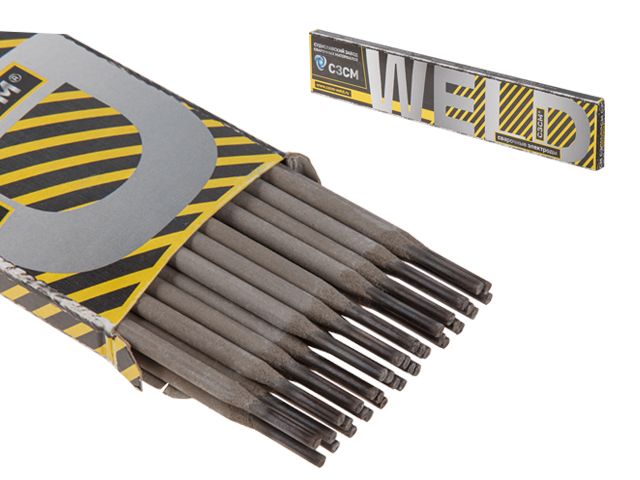
Электроды УОНИ-13/55 ф 5мм ПЛАЗМА (уп. 5 кг) ТМ Monolith (ООО "СЗСЭ")
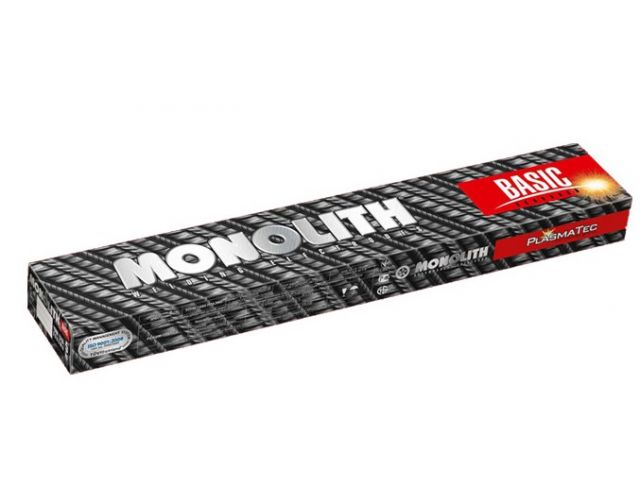
Monolith
Электроды УОНИ-13/55 ф 5мм ПЛАЗМА (уп. 5 кг) ТМ Monolith (ООО "СЗСЭ")
Артикул:
4814541000452
скопировано ✓
9 994 тг
Уточните наличие
Характеристики
Страна: Украина
Производитель: ПАО "ПлазмаТек", ул. Максимовича,18, г.Винница, Винницкая область, 21036, Украина
Ед. изм.: уп.
Штрихкод: 4814541000452
Габариты упаковки, м: 4.60x0.04x0.08
Вес брутто, кг: 5.00
Описание
НАЗНАЧЕНИЕ И ОБЛАСТЬ ПРИМЕНЕНИЯ
Электроды УОНИ-1355 ПЛАЗМА предназначены для сварки во всех пространственных положениях ответственных конструкций и трубопроводов из углеродистых и низколегированных сталей с пределом прочности от 500 МПа до 640 МПа, особенно если необходимо обеспечит высокую стойкость сварных соединений против горячих трещин. Имеют широкое применение в мостостроении, судостроении, судоремонте и производстве сосудов работающих под давлением.
УСЛОВИЯ ПРИМЕНЕНИЯ
Коэффициент наплавки - 10,5-11,5 гА.ч. Расход электродов на 1 кг наплавленного металла - 1,58 кг. Номинальная производительность до 115%.Электроды диаметром от 2,0 мм до 4,0 мм предназначены для сваривания во всех пространственных положениях кроме верти-кального сверху-вниз, а диаметром 5,0 мм - для нижнего, горизонтального на вертикальной площади и вертикального способа снизу-верх.
ДОПОЛНИТЕЛЬНЫЕ СВЕДЕНИЯ
Электроды УОНИ-1355 ПЛАЗМА отличаются высокой прочностью метала шва, а также обеспечивают получение металла шва с особой металлургической чистотой и низким содержанием водорода. Возможность сваривания на переменном токе исключает действие магнитного дутья. Мелкокапельный перенос металла при сварке УОНИ-1355 Плазма обеспечивает лучшую стабильность горения дуги и формирование металла шва. Благодаря добавлению железного порошка в обмазку электрода на 20 % возросла эффективность исполь-зования УОНИ 1355 ПЛАЗМА при этом:
Компенсированы потери металла на выгорание и разбрызгивание,
Снижен расход электродов 10-15%,
Увеличена производительность наплавки на 8-10 %,
Шлак не затекает в сварочную ванну, формируется ровный мелкочешуйчатый шов, а образующаяся шлаковая корка очень легко удаля-ется.
Сварку следует проводить постоянным током обратной полярности на электроде, или переменным током от трансформатора с напряжением холостого хода не менее 70 В.