Главная /
Электроды для сварки постоянным/переменным током /
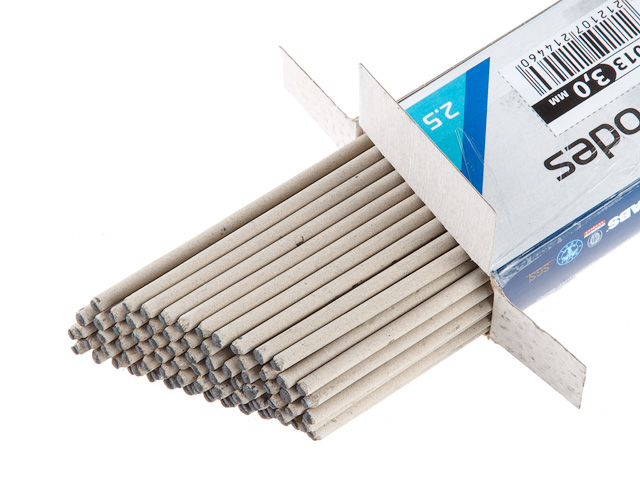
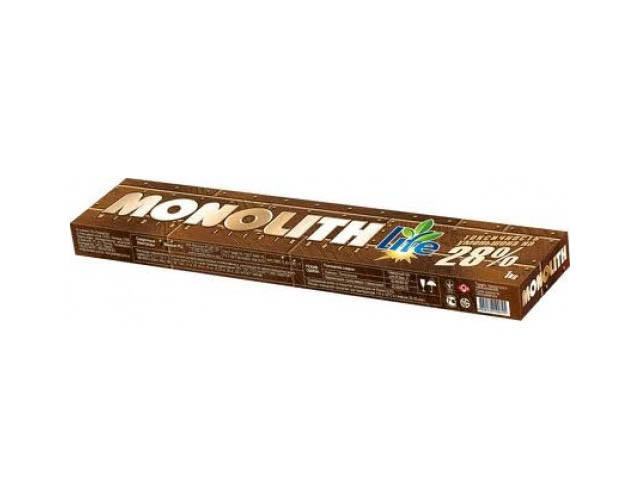
Электроды РЦ ф 2,5мм (уп. 1 кг) ТМ Monolith (ООО "СЗСЭ")
Monolith
Электроды РЦ ф 2,5мм (уп. 1 кг) ТМ Monolith (ООО "СЗСЭ")
Артикул:
4820130190732
скопировано ✓
1 900 тг
Уточните наличие
Характеристики
Страна: Украина
Производитель: ПАО "ПлазмаТек", ул. Максимовича,18, г.Винница, Винницкая область, 21036, Украина
Ед. изм.: уп.
Штрихкод: 4820130190732
Габариты упаковки, м: 0.36x0.07x0.03
Вес брутто, кг: 1.00
Описание
НАЗНАЧЕНИЕ И ОБЛАСТЬ ПРИМЕНЕНИЯ
Универсальный электрод для широкого применения в промышленности и
быту с уменьшенной величиной выделения сварочного аэрозоля. Предназ-начен для ручной дуговой сварки на постоянном или переменном токе ря-довых и ответственных конструкций из низкоуглеродистых марок сталей,
поставляемых по ДСТУ 2651/ГОСТ 380 (Ст 0, Ст 1, Ст 2, Ст 3 всех групп А, Б,
В и всех степеней раскисления – “КП”, “ПС”, “СП”) и по ГОСТ 1050 (05кп, 08кп,
08пс, 08, 10кп, 10пс, 10, 15кп, 15пс, 15, 20кп, 20пс, 20), во всех пространст-венных положениях (кроме вертикального сверху вниз для электродов
диаметром 5,0 мм).
Условия применения
• Коэффициент наплавки – 8,5-9,0г/А.ч. Расход электродов на 1 кг наплав-ленного металла 1,7 кг.
• Электроды марки МОНОЛИТ РЦ предназначены для сварки угловых, сты-ковых, нахлесточных соединений из металла толщиной от 3 до 20 мм.
• Электроды малочувствительны к качеству подготовки кромок, наличию
ржавчины и других поверхностных загрязнений.
• При монтажной сварке возможна работа во всех пространственных положени-ях без изменения сварочного тока. Сварка вертикальных швов способом «свер-ху-вниз» производится короткой дугой или опиранием. Не следует допускать
затекания шлака впереди дуги. Для этого угол подъема электрода к вертикали
должен составлять 40 – 70
О
. В нижнем положении электрод рекомендуется на-клонять в направлении сварки на 20 – 40
О
от вертикали. Сварку следует произво-дить постоянным током любой полярности или переменным от трансформатора
с напряжением холостого хода не менее 50В при значениях сварочного тока,
указанных в таблице ниже.
• Позволяют выполнять сварку на предельно-низких токах. Для электро-дов малого диаметра сварка может производиться от источников питания,
включаемых в бытовую сеть.
ОСОБЫЕ СВОЙСТВА
• Электроды МОНОЛИТ РЦ отличаются от аналогичных товаров других
производителей уменьшенной величиной выделений и интенсивностью
образования сварочного аэрозоля и марганца при сварке металла. Это
было достигнуто путём подбора высококачественного сырья и высоким
уровнем контроля технологических процессов при производстве электро-дов. Институтом электросварки им. Е.О. Патона НАН Украины и Институтом
медицины труда АМН Украины подтверждено, что выделение марганца
снижено более чем на 30%, выделение вредных веществ в сварочном аэ-розоле более 28%.
ПРОКАЛКА ПЕРЕД СВАРКОЙ
При нормальных условиях хранения не требуют прокалки перед сваркой.
В случае увлажнения прокалка: 110±10
О
С 25-30 мин.
Цвет самих электродов: серый.